Печать документации: -
Год печати документации: 1979
Количество папок: 1
Количество страниц, листов: 65
Паспорт и документация к данной модели станка находится в нашем архиве, в электронном виде. В комплект документации входит, по разделам, согласно содержания:
Руководство по эксплуатации
Содержание:
1. Назначение и область применения
2. Распаковка и транспортировка станка
Указание по упаковке и транспортировке
3. Фундамент станка, монтаж, установка
Указание по установке станка
4. Подготовка станка к первоначальному пуску
5. Паспорт станка
Общие сведения
Основные данные
Ведомость принадлежностей
Основные размеры и посадочные места
Общий вид станка
Спецификация основных узлов станка
Спецификация органов управления
Спецификация шестерён, реек, червяков и винтов
Данные настройки
6. Описание станка
Общая компоновка
Станина
Пылесос
Описание кинематической схемы
7. Паспорт электрооборудования станка
Описание электросхемы станка
Спецификация электрооборудования
8. Смазка станка
Спецификация к схеме смазки
Указания по обслуживанию смазочной системы станка
9. Первоначальный пуск станка
Указания по технике безопасности
10. Наладка станка
11. Регулировка станка
12. Приложение
Символы, принятые на станке
Спецификация подшипников качения
Спецификация быстроизнашивающихся деталей
Акт приёмки станка
Схемы и чертежи станка:
- Установочный чертёж
- Крепление шлифовального круга чертёж
- Конец шпинделя шлифовального круга чертёж
- Крепление затачиваемой пилы чертёж
- Взаиморасположение узлов и схема органов управления
- Кинематическая схема полуавтомата
- Коробка движения чертёж
- Шлифовальная головка чертёж
- Пилодержатель чертёж
- Принципиальная электросхема
- Монтажная электросхема
- Схема смазки
- Схема расположения подшипников качения
Краткое описание станка:
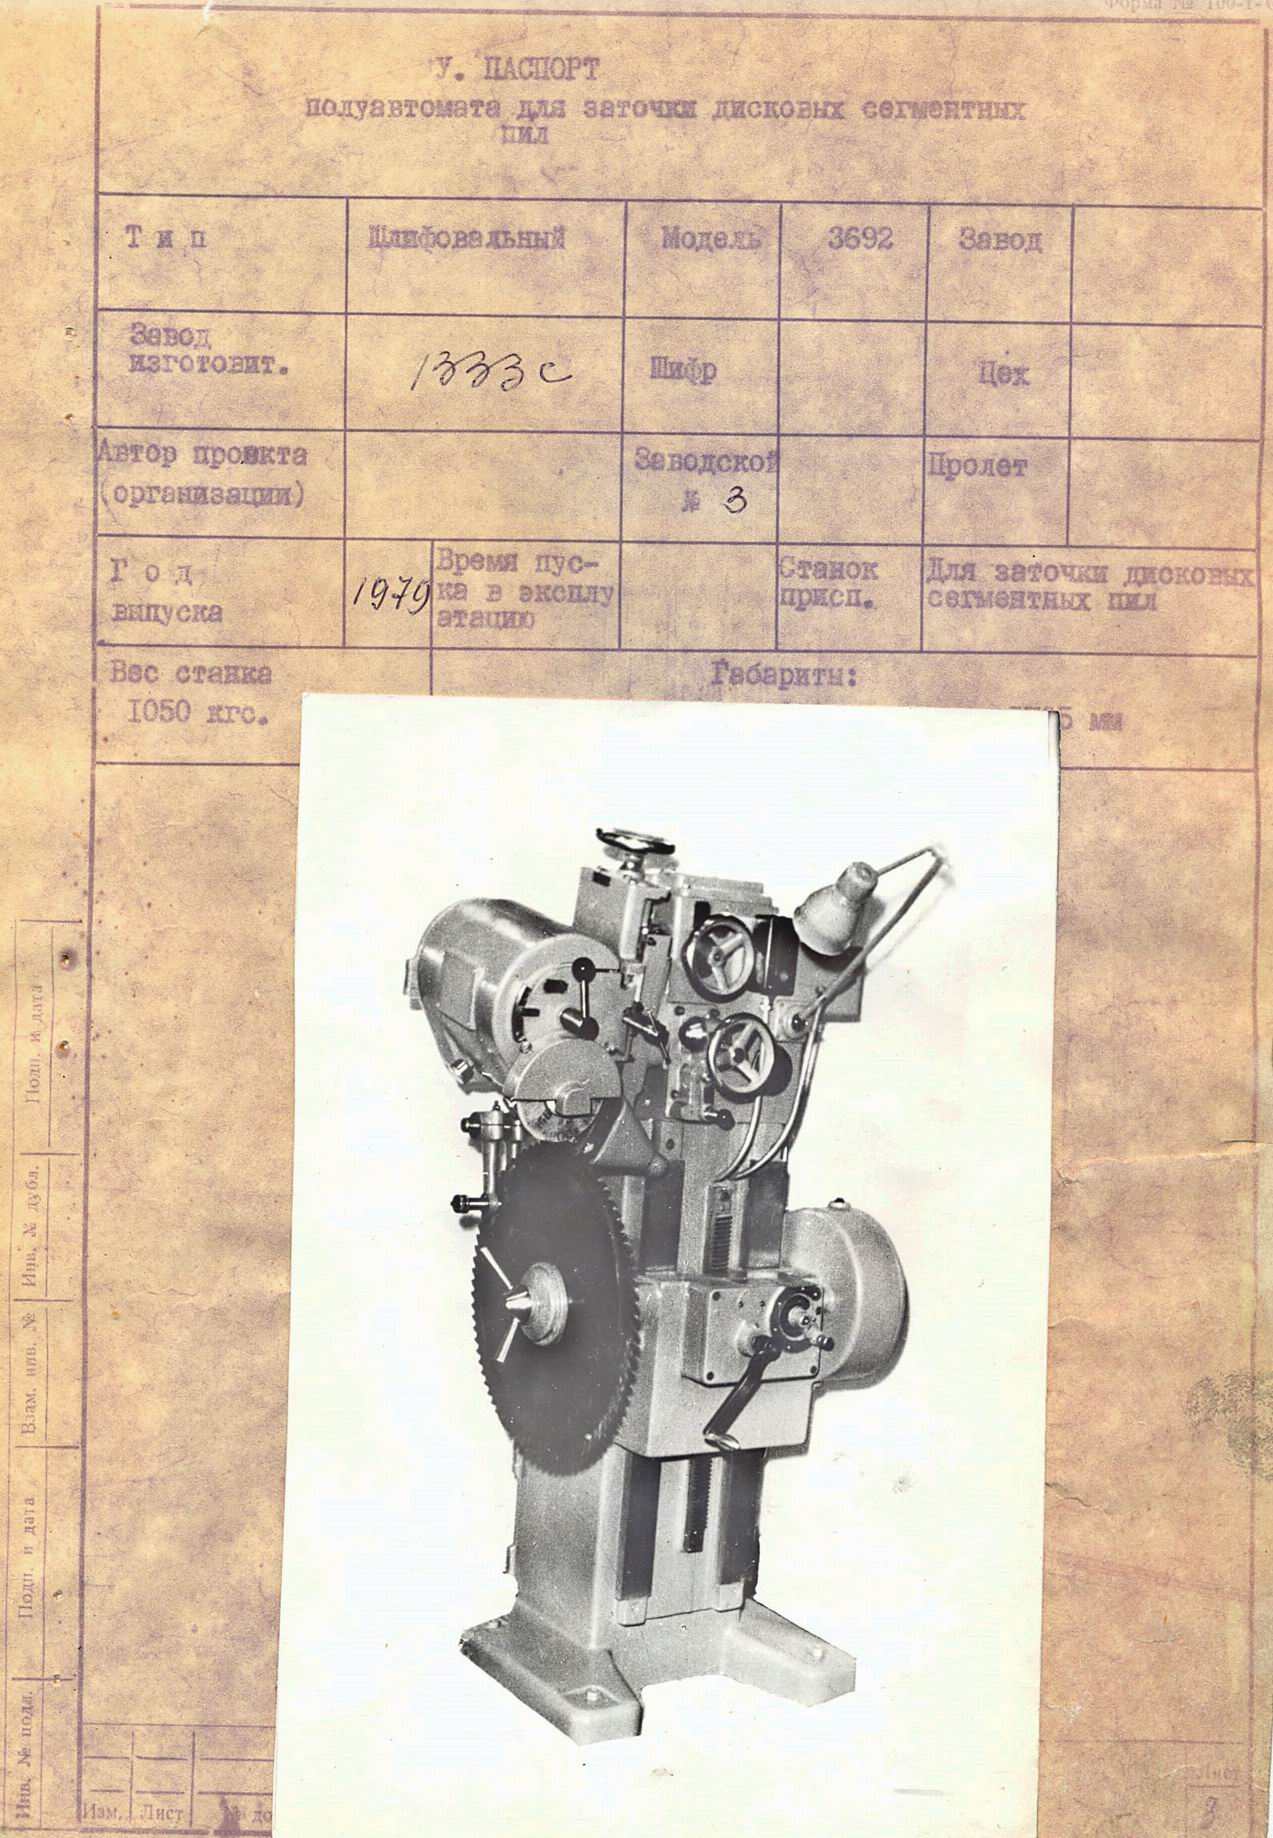
Заточной полуавтомат модели 3692 предназначен для заточки дисковых сегментных пил по контуру зуба. На зубцах можно получить различные передние углы, снимать фаски и вышлифовывать зубцы разной высоты. Конструкция и кинематика станка обеспечивает возможность заточки пил с различным шагом зубьев как каждого зуба последовательно, так и через один зуб. Всё необходимое для заточки движения, а именно: вертикальное, возвратно-поступательное движение шлифовальной головки, прерывистое вращение затачиваемой пилы на шлифовальный круг, производятся автоматически. Работа на станке производиться с отсосом пыли. Обслуживание станка ведётся с переди благодаря концентрации основных органов управления на передней части станка.